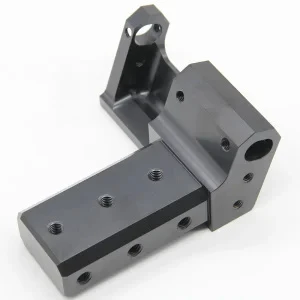
A usinagem CNC de 5-eixos é um processo de corte de alta{3}}precisão que controla simultaneamente três eixos lineares (X/Y/Z) juntamente com dois eixos rotativos (mais comumente eixos A/B ou A/C), permitindo que a ferramenta de corte ou a peça de trabalho sejam orientadas em praticamente qualquer posição espacial. Como a ferramenta pode abordar uma superfície de praticamente qualquer ângulo, muitas vezes uma única configuração é suficiente para concluir todas as operações que uma-peça de superfície complexa exige. Esta é a principal vantagem da tecnologia: elimina a necessidade de desapertar e fixar novamente a peça entre as operações, o que, por sua vez, elimina os erros de posicionamento que se acumulam sempre que uma peça é movimentada, e proporciona um aumento significativo na eficiência da maquinação e na qualidade da superfície em comparação com processos de 3 ou mesmo 4 eixos.
Classificação estrutural básica de máquinas-ferramentas de 5 eixos
Tipos de layout
As máquinas de 5 eixos são geralmente agrupadas em três layouts estruturais, cada um adequado a uma escala e estilo de trabalho diferente:
Estrutura do tipo berço-(munhão): ambos os eixos rotativos são integrados à mesa de trabalho, normalmente em uma configuração de eixo-A/C. Esse layout oferece excelente rigidez e é adequado para peças de precisão de pequeno e médio-tamanho, onde tolerâncias restritas e um envelope de trabalho compacto são mais importantes do que o tamanho bruto da mesa.
Estrutura da cabeça-giratória (cabeça-rotativa): ambos os eixos rotativos são integrados à cabeça do fuso, geralmente em um arranjo de eixo-B/C, enquanto a própria mesa de trabalho permanece fixa. Como a mesa não se move nem se inclina, esta configuração é a escolha natural para peças grandes que seriam impraticáveis para balançar em uma mesa rotativa.
Estrutura híbrida: Um eixo rotativo fica na mesa de trabalho e o outro na cabeça do fuso. Esse arranjo dividido equilibra a rigidez da usinagem com a flexibilidade de orientação, proporcionando às oficinas um caminho intermediário quando nem uma máquina do tipo berço-puro nem uma máquina com cabeçote-giratório puro se ajustam perfeitamente ao trabalho.
Componentes Funcionais Principais
Por trás da capacidade de cada máquina de 5 eixos de manter tolerâncias rígidas está um conjunto de componentes principais trabalhando juntos:
Sistema de controle CNC simultâneo de 5-eixos: Os controladores convencionais atualmente em uso amplo incluem Siemens 840Dsl, Heidenhain TNC640 e Fanuc 31i-B5, todos os quais devem suportar interpolação de 5 eixos e funções de transformação de coordenadas (como RTCP/TCPC) que mantêm a ponta da ferramenta no caminho programado à medida que os eixos rotativos se movem.
Dispositivos de realimentação de eixo-rotativo-de alta precisão: normalmente usam codificadores de escala de vidro- lineares ou rotativos, que mantêm a precisão do posicionamento do eixo-rotativo dentro de ±5 segundos de arco e a repetibilidade dentro de ±3 segundos de arco - um nível de precisão de feedback que é essencial quando um quinto eixo é adicionado à cadeia de erros.
Unidades de fuso de alta{0}}rigidez: combinadas com sistemas de resfriamento de água- ou óleo-, as velocidades do fuso geralmente variam de 8.000 a 30.000 rpm, o que permite que a máquina se adapte às diferentes demandas de corte de alumínio, aço, titânio e outros materiais de engenharia.

Fluxo de trabalho do processo principal
Preparação pré{0}}de usinagem
Antes que qualquer ficha voe, dois estágios de preparação estabelecem a base para um trabalho bem-sucedido:
Fixação da peça: dependendo do tamanho e formato da peça, as oficinas escolhem entre tornos, mandris a vácuo ou acessórios dedicados, sempre com o objetivo de maximizar a rigidez da fixação e a precisão da localização para minimizar o erro induzido pela fixação -, uma etapa que é ainda mais importante no trabalho de 5 eixos, já que a ferramenta pode se aproximar da peça a partir de ângulos que colocam cargas incomuns no acessório.
Programação e simulação: os caminhos da ferramenta são gerados em software CAM de 5{3}}eixos, como UG NX, Mastercam ou Cimatron, e depois verificados em software de simulação virtual, como VERICUT, para capturar interferências e riscos de colisão antes que o programa toque a máquina. Considerando quantos graus de liberdade um percurso de 5 eixos deve levar em conta, este estágio de simulação não é opcional - é a principal linha de defesa contra um fuso quebrado ou um acessório descartado.
Execução de Usinagem
A usinagem então prossegue através de três estágios progressivamente mais finos:
Desbaste: fresas de topo de metal duro ou fresas de-espiga de milho (desbaste) são a escolha usual, operando com uma estratégia agressiva de remoção de-estoque-grande para limpar o material rapidamente e deixar a peça próxima de seu formato final.
Semi{0}}acabamento: a orientação de corte da ferramenta é ajustada para limpar o material residual deixado atrás dos cantos e filetes pela passagem de desbaste, preparando uma margem de material consistente e previsível para a fase de acabamento.
Acabamento: fresas de topo-esféricas ou de topo- assumem o controle, com velocidade de corte e taxa de avanço rigorosamente controladas para manter a rugosidade da superfície em Ra menor ou igual a 1,6 μm - o tipo de acabamento que mais importa nas superfícies de forma livre-a usinagem de 5 eixos é escolhida em primeiro lugar.
Pós-inspeção de usinagem
Após a conclusão da usinagem, uma máquina de medição por coordenadas (CMM) verifica as dimensões e as tolerâncias geométricas da peça, e os resultados retornam ao processo para corrigir parâmetros para execuções subsequentes - transformando a inspeção em um ciclo de melhoria contínua em vez de uma-verificação de aprovação/reprovação única.
Cenários típicos de aplicação
A usinagem de 5 eixos ganha destaque em indústrias onde a geometria, a tolerância ou ambas não deixam espaço para concessões:
Aeroespacial: discos com lâminas integrais (blisks), pás de{0}motores aeronáuticos e componentes estruturais de satélite exigem usinagem de alta-precisão de superfícies complexas, com requisitos de tolerância que podem atingir o nível de mícron.
Fabricação de moldes e matrizes: matrizes de painéis de carrocerias automotivas e moldes de injeção de dispositivos médicos com superfícies com contornos irregulares muitas vezes podem ser finalizadas em uma única configuração cobrindo várias faces, economizando tempo e erros relacionados à configuração.{0}}
Hardware de precisão: fuselagens de drones com geometria não convencional, quadros de bicicletas{0}}de última geração e acessórios de banheiro são todos produzidos em volume com precisão de 5 eixos.
Dispositivos médicos: juntas artificiais, implantes ortopédicos e outras peças personalizadas-específicas do paciente dependem da usinagem de 5-eixos para atingir tolerâncias rígidas e individualizadas que os-implantes prontos para uso não conseguem alcançar.
Parâmetros Chave de Controle de Processo
Manter a precisão e a qualidade da superfície em uma máquina de 5 eixos se resume a alguns parâmetros que os operadores observam atentamente:
Taxa de avanço do eixo-rotativo: normalmente mantida entre 300 e 800 mm/min, para evitar a vibração e a perda de precisão que o movimento rotativo de alta-velocidade pode introduzir.
Correspondência de-parâmetros de corte: os parâmetros são ajustados por material. Para acabamento em liga de alumínio, a velocidade de corte é de 150–250 m/min; para liga de titânio, 30–60 m/min; a taxa de avanço é geralmente de 0,1–0,2 mm/r para desbaste e 0,05–0,1 mm/r para acabamento.
Distância de segurança: Uma margem mínima de verificação de colisão-de 2 mm é mantida entre o percurso da ferramenta e qualquer acessório ou superfície da peça de trabalho, para evitar colisões do fuso durante a usinagem.
Compensação de erros: a folga-do eixo rotativo e os erros de posicionamento são calibrados regularmente, com parâmetros de compensação definidos no sistema CNC para evitar desvios na precisão ao longo do tempo.
Limites operacionais de segurança
Como as máquinas de 5 eixos combinam altas velocidades de fuso com eixos rotativos móveis, o protocolo de segurança está integrado em cada estágio da operação:
Antes da inicialização, verifique as chaves limitadoras do eixo-rotativo e a pressão do sistema de lubrificação e confirme se tudo está normal antes de ligar a máquina.
Uma verificação-de simulação é obrigatória antes do início da usinagem real, para confirmar se o percurso não apresenta risco de colisão.
Durante a usinagem, as portas de proteção da máquina nunca devem ser abertas e o pessoal está proibido de entrar na zona de segurança enquanto os eixos rotativos estiverem em movimento.
Ao trocar acessórios ou ferramentas, a alimentação principal da máquina deve ser cortada e um sinal de alerta "Em manutenção" colocado no lugar.
A precisão do posicionamento-do eixo rotativo deve ser inspecionada e recalibrada pelo menos uma vez a cada seis meses, como parte de um programa regular de verificação de precisão de 5 eixos.
Juntos, esses elementos estruturais, procedimentais e de segurança são o que permite que a usinagem de 5{1}}eixos cumpra sua promessa central: peças complexas e multi{2}}face usinadas com tolerância rígida em uma única configuração, com muito menos erros acumulados e qualidade de superfície muito mais consistente do que os processos tradicionais de múltiplas configurações podem alcançar.