Por que o torneamento padrão fica aquém das peças aeroespaciais
Titânio, superligas e alumínio de alta-resistência trazem seus próprios problemas. Ti-6Al-4V conduz mal o calor, endurece e adora aderir à ferramenta. O Inconel gera altas forças de corte e reduz a vida útil da ferramenta. Mesmo o alumínio 7075 pode se mover sob pressão de fixação ou tensão residual se o processo não for controlado. As expectativas AS9100 e FAA acrescentam outra camada: tolerâncias posicionais rígidas, acabamentos superficiais na faixa Ra 0,4–1,6 μm e rastreabilidade total do material.
Processos de três{0}}eixos expõem esses pontos fracos rapidamente. Múltiplas configurações acumulam erros de dados. Paredes finas desviam. Buracos profundos perdem concentricidade. A integridade da superfície é prejudicada e a vida útil em fadiga diminui.
O que muda com 5-eixos e torneamento-fresamento
Uma máquina de 5-eixos ou torno{6}}acaba a maioria dos recursos em uma única fixação. Essa única alteração reduz o erro cumulativo e permite que a ferramenta se aproxime da peça em ângulos melhores. Paredes finas permanecem mais estáveis. As superfícies contornadas saem da máquina mais perto do acabamento final. Para suportes, flanges, conectores e determinados componentes relacionados à lâmina, a diferença é mensurável.
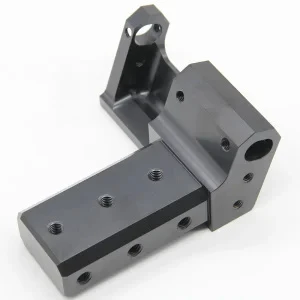
Na prática, os compradores que procuramComponentes aeroespaciais de 5 eixos, peças fresadas aeroespaciais e peças torneadas com tolerância apertada agora tratam a capacidade simultânea de 5-eixos como uma linha de base, em vez de uma opção-acessível.
Materiais que mais se beneficiam do trabalho em 5 eixos
|
Material |
Usos comuns |
Principais Desafios |
Como o 5 eixos ajuda |
|
Titânio (Ti-6Al-4V e similares) |
Acessórios estruturais, interfaces do motor |
Calor, vantagem-construída, fortalecimento por trabalho |
Melhor orientação da ferramenta e acesso à refrigeração melhoram a qualidade da superfície e reduzem a distorção |
|
Alumínio aeroespacial (7075, 6061) |
Suportes, caixas, estruturas leves |
Deflexão da parede, requisitos de acabamento |
A configuração única mantém a posição; velocidades mais altas mantêm as superfícies limpas |
|
Superligas (família Inconel) |
Hardware de-seções quentes, fixadores de-carga alta |
Forças de corte, desgaste da ferramenta |
O corte contínuo reduz configurações e estabiliza o processo |
A usinagem de titânio de grau aeroespacial, em particular, recompensa as oficinas que entendem como gerenciar o calor e o estresse residual, em vez de simplesmente forçar mais.
Por que o trabalho de protótipo ainda é importante
Os programas aeroespaciais avançam lentamente e o custo de uma mudança tardia no projeto é alto. BomServiços de fresagem CNC de protótipopermitem testar a capacidade de fabricação, o empilhamento de tolerância-e o ajuste da montagem usando caminhos de processo que podem ser escalonados posteriormente. A maioria dos protótipos complexos de 5-eixos chegam na janela de 5 a 14 dias quando a loja está configurada para isso. O valor real aparece quando a mesma lógica de fixação, percursos de ferramenta e plano de inspeção são transferidos para a produção de baixo volume. Essa continuidade é o que evita o clássico problema do “protótipo funcionou, a produção falhou”.
Um projeto de braquete de titânio mostrou claramente o padrão. As primeiras peças revelaram problemas locais de rigidez que causaram movimentos da parede além da tolerância. Uma estratégia de percurso revisada e um pequeno ajuste de geometria resolveram o problema antes que qualquer ferramenta de produção fosse cortada. Pegá-lo na fase de protótipo economizou desperdício e cronograma.
Exemplo de caso: Conector de titânio para uma interface estrutural
Um conector de titânio recente exigia paredes finas, vários furos profundos e dimensões críticas mantidas em ±0,008 mm sob documentação completa do AS9100. As tentativas anteriores de 3 eixos precisavam de três configurações e ainda enfrentavam dificuldades com a deflexão da parede e o alinhamento dos furos.
Mover o trabalho para uma plataforma de torneamento-de 5 eixos permitiu que a maioria dos recursos fosse concluída em uma única fixação. Os percursos da ferramenta foram ajustados para manter as forças de corte baixas e consistentes; a sondagem no-processo verificou os furos profundos antes da peça sair da máquina. O rendimento do primeiro-artigo aumentou acentuadamente, a data de entrega foi mantida e os mesmos parâmetros do processo foram transferidos de forma limpa para o primeiro lote de produção. Os relatórios de inspeção recebidos pelo cliente correspondiam aos dados do processo, o que é o resultado que realmente cria confiança a longo prazo.
Como avaliar um fornecedor de torneamento aeroespacial
Ao escolher um fabricante de torneamento CNC ou uma fábrica de componentes de aeronaves, observe as afirmações do folheto:
Implementação real do AS9100-não apenas o certificado. Peça FAIs recentes e exemplos de controle de processo.
Capacidade e metrologia reais de 5-eixos (CMM, sondagem na máquina, medição de superfície).
Pedigree completo do material e rastreabilidade em nível-de série.
Capacidade comprovada de passar do protótipo à produção sem reescrever o processo.
Capacidade de resposta técnica. O feedback rápido e útil do DFM geralmente é mais importante do que o preço unitário mais baixo.
As lojas que passam por essas verificações são aquelas capazes de entregar peças aeroespaciais torneadas com precisão no atacado com qualidade consistente.
Perguntas frequentes
P: O que é torneamento CNC de 5 eixos e como ele difere do torneamento CNC de 3 eixos?
R: Máquinas de 5-eixos (ou torno-fresadoras) movem a ferramenta ou a peça através de cinco eixos ao mesmo tempo. Superfícies complexas, furos angulares e trabalhos multi{5}}faces podem terminar em uma configuração.. 3-o trabalho do eixo geralmente precisa de vários reapertos, cada um aumentando o risco de erro e distorção.
P: Os componentes aeroespaciais de 5 eixos são sempre mais caros?
R: A taxa da máquina é maior, mas menos configurações, melhor rendimento e prazos de entrega gerais mais curtos geralmente reduzem o custo total do projeto,-especialmente em peças complexas ou com-tolerâncias restritas.
P: Quais materiais são comuns para peças fresadas e torneadas aeroespaciais?
R: Ligas de titânio, alumínio 7075 e 6061, certos tipos de aço inoxidável e superligas à base de níquel-. A oficina certa precisa do conhecimento do processo e dos sistemas de rastreabilidade para o material que você especifica.
P: Quanto tempo normalmente levam os protótipos aeroespaciais?
R: O trabalho complexo de 5 eixos normalmente leva de 5 a 14 dias, dependendo do material, da geometria e dos requisitos de inspeção. Peças de alumínio mais simples podem ser mais rápidas quando há capacidade disponível.
P: O AS9100 é necessário?
R: Para a maioria dos programas de hardware de voo e OEM, sim. Mesmo para os primeiros protótipos, trabalhar com uma oficina AS9100 reduz a documentação e o risco do processo posteriormente.
Próxima etapa
Se você tiver desenhos que já foram recusados em outro lugar ou simplesmente quiser uma avaliação realista do prazo de entrega e da capacidade, envie os arquivos. Uma oficina que pode executar verdadeiros processos de 5{2}}eixos e manter o controle do processo desde o primeiro artigo até a produção lhe dirá rapidamente o que é prático e o que precisa de ajuste.