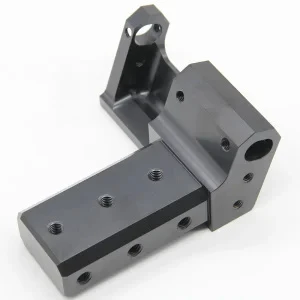
Quando uma peça complexa de latão com roscas internas finas, portas-perfuradas e um acabamento de superfície especificado sai do estágio de desenho, o verdadeiro atrito geralmente começa na comunicação. Uma loja interpreta a classe de encadeamento de maneira diferente, outra trata a nota final como um polimento genérico e o acúmulo de tolerância-em recursos inter-relacionados só se torna visível após a chegada das primeiras amostras. O resultado são rodadas extras de esclarecimento, custos inesperados ou peças montadas de forma inconsistente. Essas lacunas são o motivo pelo qual os compradores procuram cada vez mais parceiros que possam gerenciar componentes fresados CNC de latão personalizados como um processo conectado-desde a estratégia de rosqueamento até a condição final da superfície-em vez de entregar cada etapa a suposições separadas.
Recursos de rosqueamento e furo

Peças CNC de latão rosqueadas aparecem constantemente em válvulas, conexões, conectores e caixas de instrumentação. O processo correto depende do diâmetro, da profundidade, do volume de produção e da classe de ajuste necessária. O fresamento de roscas geralmente é a escolha mais forte para diâmetros internos maiores ou furos mais profundos porque proporciona melhor controle de cavacos e mantém a precisão da forma. O encadeamento de-ponto único permanece eficiente para muitos encadeamentos externos em classes de-corte livre, como C36000. O rosqueamento convencional ainda funciona bem para roscas internas menores em volumes maiores, desde que a preparação do furo e o escoamento de cavacos estejam sob controle.
Um equívoco comum é que "fios de latão são fáceis, então qualquer método serve". O latão-de corte livre é usinado de maneira limpa, mas furos cegos profundos, passos finos ou cortes interrompidos ainda punem caminhos inadequados da ferramenta e quebra inadequada de cavacos. Outro problema frequente é presumir que a classe de rosca escrita no desenho aparecerá automaticamente. Medidores calibrados e, quando necessário, verificações ópticas da forma do flanco continuam necessários-especialmente em roscas de vedação ou de suporte de carga-.
A criação-de furos segue a mesma lógica prática. Furos passantes, furos cegos e recursos de-perfuração cruzada são rotineiramente combinados com roscas em uma configuração em máquinas com vários-eixos. A precisão posicional e a perpendicularidade geralmente são tão importantes quanto o próprio diâmetro. Quando componentes fresados CNC de latão personalizados contêm vários furos e roscas inter-relacionados, completá-los em uma única fixação reduz o erro cumulativo que aparece quando os recursos são produzidos em operações separadas.
Limites ainda existem. Furos cegos extremamente profundos, de{1}}diâmetro pequeno e com roscas finas podem dificultar o escoamento de cavacos, mesmo em latão de-corte livre. Nessas situações, a discussão antecipada sobre a proporção de profundidade-por{5}}diâmetro, formas alternativas de rosca ou operações em estágios evita problemas maiores posteriormente. Tratar cada recurso encadeado como rotina é uma das maneiras mais rápidas de criar problemas de sucata ou montagem.
Acabamento de Superfície
A condição da superfície das peças fresadas CNC de latão afeta a resistência à corrosão, o comportamento da vedação, a qualidade do contato elétrico e o envelhecimento da peça depois de sair da fábrica.
As opções típicas incluem polimento mecânico, imersão brilhante ou passivação, niquelagem, estanhamento e revestimento de prata. O níquel é frequentemente especificado para ambientes externos ou industriais porque retarda o desbotamento e adiciona resistência ao desgaste. O estanho e a prata são escolhidos quando é necessária uma resistência de contato baixa e estável. A passivação ou imersão brilhante remove filmes residuais de usinagem e melhora a aparência sem adicionar espessura significativa.
Em equipamentos externos ou sistemas-de manuseio de fluidos, a decisão de acabamento tem consequências diretas. O latão inacabado irá manchar e pode desenvolver películas superficiais que afetam a aparência e, em alguns casos, a vedação ou o desempenho de contato. Um acabamento de níquel aplicado corretamente geralmente mantém melhor aparência e resistência à corrosão em condições úmidas ou levemente corrosivas. O risco prático está na incompatibilidade: a-especificação excessiva de um revestimento pesado pode criar uma pilha dimensional-em recursos restritos, enquanto a-especificação insuficiente deixa a peça vulnerável no ambiente real. A espessura, o mascaramento das faces ou roscas de vedação e os critérios de inspeção pós-{8}}placa, portanto, precisam ser claros antes do início da produção.
A rebarbação tem igualmente consequências. A rotação automatizada lida com muitas arestas com eficiência, mas superfícies de vedação críticas e roscas finas em peças CNC de latão rosqueadas geralmente precisam de atenção seletiva. As rebarbas deixadas nessas áreas são uma fonte confiável de reclamações posteriores de montagem ou vedação.
Exemplo de caso
Um cliente precisava de corpos de válvulas de latão personalizados e peças internas relacionadas que combinassem roscas internas e externas, portas de interseção e superfícies de vedação definidas. As peças anteriores apresentavam qualidade de rosca inconsistente e condição de superfície variável, o que apareceu como variação de montagem e problemas iniciais de corrosão durante os testes de campo.
O trabalho começou com uma revisão do projeto-para{1}}a capacidade de fabricação focada em profundidades de rosca, interseções de portas e requisitos de acabamento, incluindo quais superfícies precisavam de máscara. O C36000 foi confirmado quanto à usinabilidade e ao ambiente de serviço esperado. Roscas internas críticas foram produzidas por fresamento de roscas; outros recursos usaram métodos convencionais onde a geometria e o volume permitiam. Após a usinagem primária, as superfícies externas receberam um acabamento de níquel controlado, enquanto as faces de vedação foram mascaradas e mantidas na rugosidade especificada.
A inspeção do primeiro-artigo abrangeu as dimensões e as condições da superfície. Um recurso interno profundo inicialmente mostrou evacuação imperfeita dos cavacos, exigindo um caminho-da ferramenta e ajuste da refrigeração antes que o processo se estabilizasse. Depois de corrigida, a produção manteve a mesma sequência com-verificações em processo de roscas e diâmetros críticos. A consistência da montagem melhorou e o desempenho contra corrosão no ambiente pretendido tornou-se mais previsível. O projeto ainda exigia um curto ciclo de iteração nesse recurso profundo e um acordo claro sobre espessura de revestimento versus tolerância, mas o processo final apoiou o fornecimento contínuo e confiável de componentes fresados CNC de latão personalizados.
Contexto da Indústria
Componentes de latão de precisão continuam comuns em válvulas, conexões e sistemas de controle-de fluidos porque o material é usinado de maneira limpa, aceita acabamentos de proteção amplamente utilizados e oferece resistência prática à corrosão para muitas aplicações industriais e externas. As mesmas características que suportam seu uso em conectores também o tornam adequado para peças de manuseio de fluidos onde a integridade da rosca e a condição da superfície influenciam diretamente a vedação e a vida útil.
Perguntas frequentes
P: Quais acabamentos de superfície estão disponíveis para peças de latão personalizadas?
R: As opções comuns incluem polimento mecânico, imersão brilhante ou passivação, niquelagem, estanhamento e revestimento de prata. A seleção depende da exposição à corrosão, necessidades elétricas, aparência e restrições dimensionais. O níquel é frequentemente usado para proteção externa ou industrial; estanho ou prata são preferidos quando é necessária baixa resistência de contato estável.
P: Como a qualidade da rosca é controlada em componentes fresados CNC de latão personalizados?
R: O método de rosqueamento é escolhido de acordo com tamanho, profundidade e volume-fresamento de rosca, rosqueamento-de ponto único ou rosqueamento. A qualidade é verificada com medidores calibrados e, quando necessário, inspeção óptica de forma. A capacidade do processo é estabelecida no primeiro artigo e monitorada durante a produção.
P: Que informações ajudam a prevenir problemas de tolerância e comunicação em peças complexas?
R: Especificações claras do encadeamento (incluindo classe de ajuste), tolerâncias essenciais-para-funcionamento, requisitos-de acabamento superficial com notas de mascaramento e o ambiente de serviço esperado. A discussão inicial sobre buracos profundos, arremessos finos ou relações posicionais rígidas também reduz surpresas posteriores.
P: É possível concluir geometrias complexas de threads e de múltiplas-portas em uma única configuração?
R: Muitos podem, especialmente em equipamentos-multieixos. A usinagem-de configuração única melhora as relações posicionais entre os recursos. Recursos internos com proporção de-aspecto-extremamente profundo ou alto ainda podem precisar de ajustes no processo ou discussão de design.
P: Como é um processo típico para uma nova válvula de latão personalizada ou projeto de conexão?
R: Revisão de design e material, planejamento de processo (estratégia de segmentação mais abordagem de acabamento), produção e inspeção do primeiro-artigo, feedback e quaisquer ajustes necessários e, em seguida, produção com verificações contínuas. A sequência tem como objetivo capturar problemas de geometria e finalizar antes do início do volume.
Como um fornecedor focado em peças fresadas CNC de latão e componentes fresados CNC de latão personalizados, tratamos a estratégia de rosqueamento e o acabamento superficial como decisões conectadas, em vez de reflexões posteriores separadas. Se você estiver desenvolvendo peças de latão complexas e quiser um feedback mais claro do processo-especialmente sobre roscas, furos inter-relacionados e requisitos de acabamento-compartilhar o desenho e as condições da aplicação é a maneira mais direta de começar.