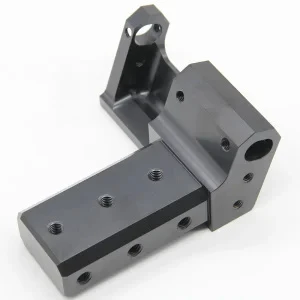
Os desenhos saem. Três cotações retornam com preços que diferem por um fator de dois. As primeiras amostras chegam e os assentos dos rolamentos estão desalinhados. O rotor raspa a carcaça na primeira rotação-. Seguem-se ruído, calor e um programa atrasado.
Este é exatamente o problemaFresagem CNC para carcaça de motor EVpretende resolver. De acordo com o Global EV Outlook da IEA, as vendas de carros elétricos ultrapassaram os 20 milhões de unidades em 2025 e deverão atingir cerca de 23 milhões em 2026 – aproximadamente um em cada quatro carros novos vendidos em todo o mundo. Cada um desses motores precisa de uma carcaça que mantenha o estator e o rotor em alinhamento preciso, gerencie o calor e vede o ambiente. Este artigo explica como a fresagem CNC oferece essa precisão, quais materiais funcionam melhor, onde o processo se encaixa na produção e como escolher um parceiro confiável.
Por que as carcaças de motores EV são mais difíceis de fabricar do que parecem
O que a habitação realmente faz
A carcaça do motor não é apenas uma cobertura. Ele localiza o estator, suporta os rolamentos que carregam o rotor, transfere o calor para longe dos enrolamentos e fornece superfícies de vedação que mantêm o líquido refrigerante ou contaminantes afastados. Em muitos projetos também integra canais de resfriamento ou recursos de montagem para o inversor e a caixa de engrenagens.
Por que pequenos erros causam grandes problemas
Alguns centésimos de milímetro de erro de concentricidade entre o furo do estator e os assentos do rolamento podem produzir desequilíbrio, maior ruído e vibração (NVH), calor extra e desgaste prematuro do rolamento. Problemas de planicidade ou{1}}acabamento superficial nas faces de vedação levam a vazamentos. A distorção-de parede fina durante a usinagem pode tirar toda a geometria da tolerância. Resumindo, a carcaça afeta diretamente a eficiência, a durabilidade e o desempenho acústico do motor. No chão de fábrica: se a concentricidade estiver errada em até 0,02 mm, você ouvirá isso frequentemente em testes de NVH antes mesmo de o motor chegar ao veículo.
Onde a fresagem CNC se encaixa na produção de carcaças de motores
Um fluxo de processo típico é assim:
Revisão de desenho e DFM
Preparação da peça bruta (boleto, extrusão ou fundição)
Fresamento em desbaste para remover material a granel
Fresamento de semi-acabamento e acabamento de recursos críticos
Inspeção (CMM, circularidade, acabamento superficial)
Tratamento de superfície ou revestimento, se necessário
Protótipos e pequenos lotes
Para protótipos e volumes baixos, a carcaça geralmente é usinada inteiramente a partir de tarugo ou placa de alumínio sólido. Essa rota evita custos com ferramentas, permite mudanças rápidas no projeto e proporciona a mais alta precisão geométrica. Os tempos de ciclo são mais longos, mas os prazos de entrega são curtos e o controle do processo é simples.
Produção em massa
Em volumes mais elevados, a peça bruta é geralmente fundida ou extrusada. Em seguida, o fresamento CNC faz o acabamento das superfícies críticas-furo do estator, assentos de rolamento, faces de vedação e recursos de montagem-de acordo com as tolerâncias exigidas. A transmissão fornece formato quase{4}}rede e recursos internos complexos; a fresagem garante a precisão que a fundição por si só não consegue manter.
Melhores materiais para carcaças de motores
O alumínio domina porque combina baixo peso, boa condutividade térmica e usinabilidade razoável.
|
Material |
Uso típico |
Principais vantagens |
Compensações- |
|
6061-T6 / 6082-T6 |
Protótipos, volume-baixo a{1}}médio, caixas de precisão |
Excelente usinabilidade, boa condutividade, dimensões estáveis |
Custo de material mais alto do que ligas fundidas |
|
A356-T6 (fundido) |
Carcaças estruturais de volume médio-a{1}}alto |
Boa moldabilidade, resistência decente após tratamento térmico |
Menor condutividade do que ligas forjadas, possível porosidade |
|
Outras ligas fundidas (por exemplo, ADC12/A380) |
Carcaças fundidas-de alto volume- |
Baixo custo em escala, paredes finas e complexas são possíveis |
Muitas vezes é necessária mais margem de usinagem, desempenho térmico inferior |
Usinagem de carcaça de motor de alumíniode 6061 ou 6082 é comum quando a concentricidade e o acabamento superficial são críticos. As ligas fundidas são preferidas quando a complexidade da geometria e o volume anual justificam o investimento em ferramentas.
Os recursos complicados e como o fresamento os trata
Recursos desafiadores comuns incluem:
Paredes finas que distorcem sob forças de corte
Canais de resfriamento internos ou jaquetas que devem permanecer livres de vazamentos-
Assentos de rolamento que exigem diâmetro, circularidade e concentricidade restritos
Vedação de faces que necessitam de planicidade e acabamento superficial específico
Padrões de furos de montagem precisos e localizações de flanges
3 eixos ou 5 eixos?
Muitas carcaças podem ser completadas em máquinas de 3 ou 4 eixos com boa fixação. Quando o projeto inclui ângulos compostos, recursos internos profundos ou a necessidade de usinar ambas as extremidades e a periferia em menos configurações,5 eixostorna-se vantajoso. A usinagem de-configuração única reduz erros-de empilhamento e muitas vezes melhora a concentricidade entre o furo do estator e os assentos do rolamento. A decisão depende da geometria, da pilha de tolerâncias e do volume de produção.
O trabalho de fresagem CNC para carcaça de motor EV é bem-sucedido ou falha nesses detalhes. Obter a estratégia de fixação e a sequência do percurso da ferramenta antecipadamente economiza vários ciclos de iteração posteriormente.
Padrão de falha típico versus processo controlado
Um padrão comum é assim. Um cliente precisa de um protótipo de carcaça de alumínio com concentricidade de assento-de rolamento e uma camisa de resfriamento integrada. As primeiras tentativas usando múltiplas configurações produzem-assentos-redondos e distorção em seções finas. O teste de vazamento falha nos primeiros artigos.
Uma abordagem revisada usa uma estratégia de fixação mais rígida, sequências otimizadas de desbaste e acabamento e sondagem-no processo. Os furos críticos são finalizados em uma única configuração sempre que possível. Os próximos artigos atendem às metas de concentricidade e circularidade, passam nos testes de vazamento e permitem que o motor funcione sem atrito do rotor. Posteriormente, execuções em pequenos-lotes reutilizam a mesma disciplina de processo, melhorando a consistência. A diferença raramente é a própria máquina-é o controle do processo e a atenção antecipada aos recursos-de maior risco.
Como escolher um fabricante de carcaça de motor EV
Ao selecionar um fabricante de carcaça de motor EV, verifique estes pontos:
Capacidade da máquina e equipamentos de inspeção (CMM, testadores de circularidade, instrumentos-de acabamento superficial).
Evidência de trabalho semelhante-furos de estator, assentos de rolamentos e recursos de resfriamento.
Capacidade de manter a consistência desde o protótipo até pequenos-lotes ou peças de carcaça de motor EV no atacado.
Velocidade de comunicação e disposição para fornecer feedback do DFM.
Prazos de entrega realistas que incluem disponibilidade de material e inspeção.
O que enviar com sua RFQ
Inclua o modelo 3D, o desenho 2D com tolerâncias críticas destacadas, a especificação do material, a quantidade anual ou de lote, os requisitos de-acabamento e revestimento de superfície e qualquer teste-de vazamento ou padrões de limpeza. Dados claros produzem cotações mais rápidas e precisas.
Uma fábrica capaz de usinagem CNC para carcaças de motores pode suportar protótipos e usinagem em massa de carcaças de motores. Procure parceiros que tratem o controle e a documentação do processo como parte da entrega e não como algo secundário. À medida que os volumes de produção de VE continuam a crescer, os fornecedores que já operam sob sistemas disciplinados estão melhor posicionados para satisfazer as crescentes expectativas de qualidade.
Perguntas frequentes
P: Como são feitas as carcaças dos motores EV?
R: A maioria começa como tarugo de alumínio, extrusão ou fundição. Em seguida, o fresamento CNC finaliza as características geométricas críticas-furo do estator, assentos de rolamento, faces de vedação e pontos de montagem-de acordo com as tolerâncias exigidas. Os protótipos geralmente são totalmente usinados a partir de sólidos; volumes maiores usam blanks com formato quase{4}}rede-mais fresamento de precisão.
P: Qual material é melhor para a carcaça de um motor EV?
R: O alumínio 6061-T6 ou 6082-T6 é amplamente utilizado para protótipos e aplicações de precisão devido à sua usinabilidade e condutividade térmica. Ligas fundidas como A356 são comuns para volumes maiores, onde a geometria complexa e o custo são mais importantes.
P: O fresamento CNC é melhor do que a fundição para carcaças de motores?
R: Nenhum dos dois é universalmente melhor. A fundição (especialmente a fundição sob pressão sob alta-pressão) é eficiente para formas complexas em alto volume. A fresagem CNC é essencial para superfícies de precisão que a fundição não consegue segurar com firmeza suficiente. Muitas caixas de produção combinam ambos.
P: Quais tolerâncias o fresamento CNC pode manter nas carcaças do motor?
R: Recursos críticos, como assentos de rolamento e concentricidade do furo do estator-são normalmente mantidos em 0,01 mm ou mais em processos bem-controlados. A capacidade exata depende do tamanho da peça, geometria, fixação e condição da máquina.
P: Você consegue lidar com protótipos e pedidos em grandes quantidades?
R: Sim. Uma oficina bem{1}}equipada pode usinar protótipos de carcaças a partir de tarugos e posteriormente processar blanks fundidos ou extrudados para execuções de produção pequenas-a{3}}médias, desde que o sistema de qualidade, a capacidade de inspeção e a documentação do processo sejam dimensionados de acordo com o volume.
Pronto para discutir sua carcaça de motor?
Envie o modelo, desenho, preferência de material e quantidade. Uma análise prática destacará os-recursos de maior risco e fornecerá uma cotação realista para fresamento CNC para trabalhos de carcaça de motor EV-se você precisar de alguns protótipos ou estiver planejando um serviço CNC de carcaça de motor personalizado para fornecimento contínuo. Dados claros produzem respostas mais claras.