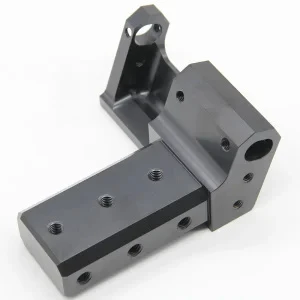
Desenhos que parecem completos em CAD geralmente criam problemas caros quando chegam à oficina mecânica. Um dado ausente, uma tolerância bilateral-muito restrita em uma face não{2}}crítica ou um padrão de furo definido apenas com dimensões de coordenadas podem acionar loops de esclarecimento, configurações extras ou sucata. Um projecto recente registou três ciclos de revisão e duas semanas de atraso porque a relação posicional entre os portos nunca foi claramente definida. As peças acabaram sendo feitas corretamente, mas o impacto no custo e no prazo foi evitável. O Clear GD&T transforma um desenho em um contrato funcional que tanto o maquinista quanto o inspetor podem seguir sem suposições. Este artigo aborda os erros de especificação mais frequentes, os controles geométricos mais importantes para peças fresadas, os efeitos reais de custo e{7}}prazo de entrega das escolhas de tolerância e os métodos de inspeção usados para verificá-los emcomponentes fresados com precisão.
Erros comuns de especificação de tolerância em desenhos
Esses problemas aparecem regularmente em desenhos enviados para oficinas de precisão:
Tolerâncias ± apertadas aplicadas a recursos que não afetam o ajuste ou a função.
Quadros de referência de dados incompletos ou mal escolhidos, deixando a medição aberta à interpretação.
Grande dependência de tolerâncias gerais de blocos-de título para superfícies ou furos que realmente controlam a montagem.
Dimensões de coordenadas usadas para padrões de furo em vez de tolerâncias de posição.
Adicionados controles de forma ou orientação sem vinculá-los aos dados funcionais.
Cada uma delas obriga o fabricante a parar e fazer perguntas ou a interpretar o desenho de forma conservadora. Ambas as opções acrescentam tempo e custo.
Noções básicas de GD&T que todo comprador deve entender
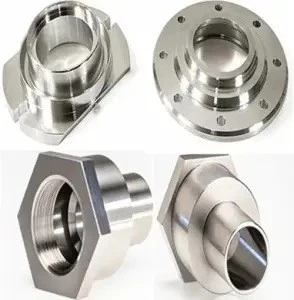
GD&T (ASME Y14.5 / ISO 1101) oferece aos engenheiros uma maneira precisa de controlar forma, orientação e localização. Três controles aparecem constantemente nas peças fresadas.
Planicidade
A planicidade limita o quanto uma superfície pode se desviar de um plano perfeito. É independente da orientação ou localização da superfície. Faces de vedação, suportes de montagem e pontos de referência primários frequentemente precisam disso. Uma chamada de planicidade de 0,02 mm em uma face de cobertura de 150 mm é comum e evita diretamente oscilações ou vazamentos que uma simples tolerância de tamanho não permitiria.
Posição
A posição define uma zona de tolerância relativa a um quadro de referência de referência. Para círculos de parafusos e padrões de portas, é muito mais funcional do que uma pilha de dimensões de coordenadas ±. Especificar a posição na condição máxima do material geralmente dá à oficina uma tolerância de bônus utilizável, ao mesmo tempo que garante a montagem. O uso correto da posição é uma parte essencial do sucessofresamento de precisão de acordo com especificações GD&T.
Perpendicularidade
A perpendicularidade controla uma relação de 90 graus com um dado. É normalmente aplicado a uma face relativa a um furo ou a um eixo de furo relativo a uma superfície de montagem. Um requisito de perpendicularidade de 0,03 mm pode eliminar a ligação que apenas as dimensões angulares permitiriam.
Quando esses controles são combinados com dados lógicos, o desenho informa à oficina exatamente o que deve ser alcançado e fornece à qualidade um plano de medição claro.
Como as escolhas de tolerância afetam o custo e o lead time
Cada tolerância reforçada muda o processo.
Uma face não{0}}funcional mantida em ±0,02 mm em vez de ±0,05 mm pode exigir uma passagem de acabamento extra ou avanços mais lentos. Mudar um padrão de furo de dimensões coordenadas para uma tolerância posicional na MMC frequentemente reduz os custos porque a oficina ganha flexibilidade de fabricação. Exigir planicidade ou perpendicularidade menor que 0,01 mm em faces maiores pode forçar o alívio de tensão, fixação especial ou parâmetros de corte reduzidos, aumentando o tempo de ciclo e os dias corridos. Os recursos que devem ser mantidos em diversas configurações multiplicam os riscos e os custos; manter recursos intimamente relacionados em uma configuração simplifica tudo.
Engenheiros experientes tratam cada tolerância como uma decisão de custo. A questão nunca é "Quão apertado podemos fazer isso?" mas "O que a função realmente exige?"
Métodos de inspeção que verificam a conformidade com GD&T
A especificação sem verificação prática está incompleta.
As máquinas de medição por coordenadas continuam sendo a ferramenta padrão para posição, perpendicularidade, planicidade e perfil em superfícies complexas.componentes fresados com precisão. Um CMM adequadamente programado avalia todo o quadro de referência de referência e relata os resultados diretamente em relação aos quadros de controle de recurso no desenho.
Os sistemas ópticos e de visão lidam bem com planicidade e perfil em peças menores ou com paredes{0}}finas, onde a sondagem por contato pode causar deflexão. Testadores de rugosidade-de superfície e medidores de altura realizam verificações mais simples quando relatórios completos de CMM são desnecessários.
Uma fábrica de peças fresadas de alta precisão combina o método de inspeção com a tolerância e fornece relatórios que usam os mesmos dados mostrados no desenho. Solicitar relatórios de amostra durante a avaliação do fornecedor mostra rapidamente se a loja pode realmente verificar o GD&T que está sendo especificado.
Estudo de caso - Sunhingstones
Um fabricante de instrumentos estava obtendo taxas de refugo acima de 12% em um manifold de alumínio fresado. O desenho original contava com uma grade densa de dimensões de ±0,015 mm e quase nenhum controle geométrico. Após uma revisão conjunta, a equipe substituiu o padrão de porta crítica por uma tolerância posicional de ⌀0,04 mm no MMC para um quadro de referência de referência de três-planos, adicionou planicidade de 0,02 mm na face de vedação e relaxou diversas dimensões não-funcionais.
A sucata nos lotes seguintes caiu abaixo de 2%. O tempo de ciclo melhorou e o fluxo de e-mails de esclarecimento foi interrompido. Os requisitos funcionais não mudaram-o desenho simplesmente os declarou claramente. Resultados como este são típicos quando os desenhos passam do dimensionamento mais/menos puro para o dimensionamento adequado.fresamento de precisão de acordo com especificações GD&T.
Padrões da indústria e referências oficiais
ASME Y14.5 continua sendo o principal padrão para GD&T na América do Norte; A ISO 1101 desempenha a mesma função internacionalmente. Fazer referência à norma aplicável diretamente no desenho remove outra camada de ambiguidade e alinha a equipe de projeto, o fabricante e o inspetor às mesmas regras.
Perguntas frequentes
P: O que é GD&T em usinagem?
R: GD&T é uma linguagem simbólica que define a variação permitida na forma, orientação, localização e desvio de recursos em relação aos dados. Ele comunica os requisitos funcionais com mais precisão do que apenas as dimensões tradicionais mais/menos.
P: Quão precisa pode ser a fresagem CNC?
R: O fresamento CNC de precisão moderno mantém rotineiramente ±0,005 mm a ±0,025 mm em recursos bem-projetados em materiais estáveis. Resultados mais rigorosos são alcançáveis, mas aumentam rapidamente os custos e o prazo de entrega.
P: Cada dimensão deve ter uma tolerância rígida?
R: Não. Aplique tolerâncias rígidas e controles geométricos somente onde eles afetarem o ajuste, a função ou a montagem. Excesso de-tolerância a recursos não{3}}críticos aumenta os custos sem melhorar o desempenho.
P: Quando a posição é melhor do que as dimensões coordenadas?
R: Use a posição sempre que a localização de um recurso em relação a outros recursos ou referências for funcionalmente importante-especialmente padrões de furos, interfaces de posicionamento e recursos que devem ser montados de forma consistente.
Conclusão
Tolerâncias-bem especificadas e GD&T estão entre as-ferramentas de maior aproveitamento que um engenheiro possui para melhorar a qualidade e controlar custos em peças fresadas. Evitar erros comuns, aplicar corretamente o nivelamento, a posição e a perpendicularidade e compreender o impacto de cada escolha no processo permite que os fabricantes forneçam produtos consistentescomponentes fresados com precisão.
Para obter exemplos de peças produzidas de acordo com desenhos GD&T claramente especificados e detalhes sobre recursos de inspeção, visite nossa página de produtos de componentes fresados com precisão.