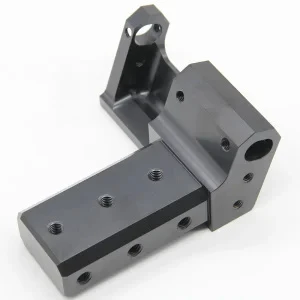
As amostras pareciam boas na primeira inspeção. Então chegou o lote de produção: as dimensões estavam dentro da tolerância, mas rebarbas residuais permaneceram nos cantos e, após a limpeza, algumas superfícies desenvolveram pequenos pontos de ferrugem. Todo o lote foi rejeitado pelo controle de qualidade e o cronograma atrasou mais três semanas. As peças de dispositivos médicos feitas de aço inoxidável não são iguais aos componentes industriais comuns de aço inoxidável. Os requisitos de qualidade do material, integridade da superfície, limpeza e documentação são mais rigorosos. Este artigo explica exatamente para que servem esses requisitosFresagem CNC de aço inoxidávelde peças de dispositivos médicos e como avaliar um fornecedor em relação a elas.
Por que o aço inoxidável é o-material ideal para dispositivos médicos
O aço inoxidável combina resistência à corrosão, capacidade de suportar esterilizações repetidas, resistência mecânica adequada e custo razoável. Essas propriedades fazem dele a escolha padrão para uma ampla variedade de componentes médicos não{1}}implantáveis e de contato-de curto prazo, e é por isso que o fresamento CNC de aço inoxidável continua sendo fundamental para a fabricação médica.
Notas comuns usadas em trabalho médico:
316L – A classe austenítica mais amplamente especificada para instrumentos, invólucros e peças-de contato com fluidos devido à sua excelente resistência à corrosão após a passivação. Este é o material principal para a maioria das usinagens de aço inoxidável 316L.
304 – Custo mais baixo, ainda resistente-à corrosão, mas geralmente menos preferido que o 316L para aplicações médicas críticas.
17-4 PH – grau de endurecimento por precipitação-que pode ser tratado termicamente-para obter alta resistência e dureza; usado para componentes de instrumentos que suportam carga-ou são críticos ao desgaste.
420 – Classe martensítica com alta dureza; às vezes usado para arestas de corte ou superfícies de desgaste.
Para implantes cirúrgicos os requisitos são ainda mais rígidos. O material-de grau de implante é especificado de acordo com ASTM F138 ou ISO 5832-1 (geralmente chamado de 316LVM, UNS S31673), que impõe limites mais rígidos aos elementos residuais e à microestrutura do que o 316L comercial. Para a maioria das peças médicas fresadas CNC que não são implantes permanentes, o 316L comercial devidamente certificado com passivação correta é a escolha prática.
Requisitos de material: nem todo aço inoxidável é de qualidade médica
Certificados de materiais e rastreabilidade de lote
Cada lote de aço inoxidável usado para componentes médicos deve chegar com um certificado de fábrica que inclua o número do calor. Esse número de calor deve permanecer rastreável durante a usinagem, acabamento e inspeção final. Sem rastreabilidade total, as auditorias regulamentares tornam-se difíceis e as recolhas de lotes mais dispendiosas. Esta é uma expectativa básica na fresagem CNC profissional de aço inoxidável.
Noções básicas de biocompatibilidade
A ISO 10993 fornece a estrutura para avaliação biológica de dispositivos médicos. Para peças de contato-externo ou de{3}}duração limitada, o material em si (quando devidamente acabado e limpo) geralmente é aceitável, mas o fornecedor ainda deve ser capaz de fornecer a documentação relevante do material. Usar 316 comercial comum em vez de 316L de baixo-carbono ou aceitar material sem registros de lote-de aquecimento é um erro comum e evitável emUsinagem de aço inoxidável 316L.
Requisitos de tolerância e acabamento superficial
Recursos críticos em peças médicas-faces de contato, superfícies de vedação, furos de articulação e recursos de alinhamento-geralmente exigem tolerâncias na faixa de ±0,02 mm a ±0,01 mm, às vezes mais apertadas. A rugosidade da superfície é igualmente importante. Superfícies mais lisas (normalmente Ra menor ou igual a 0,8 µm em faces externas críticas) são mais fáceis de limpar e deixam menos locais para adesão bacteriana.
Quatro fatores práticos que determinam se essas tolerâncias e acabamentos podem ser mantidos consistentemente emPeças médicas fresadas CNC:
Rigidez da máquina e estabilidade térmica
Ferramentas afiadas e apropriadas e vida útil controlada
Fixação segura e com baixa{0}}distorção
Controle de temperatura e refrigerante adequado
Uma oficina com experiência em usinagem CNC de dispositivos médicos tratará esses fatores como variáveis de processo que devem ser controladas, não deixadas ao acaso.
Por que o aço inoxidável é difícil de usinar
Qualquer pessoa que tenha cortado o 316L sabe que gosta de revidar. Os aços inoxidáveis austeníticos-endurecem rapidamente, têm condutividade térmica relativamente baixa e produzem cavacos resistentes e fibrosos. Se a ferramenta esfregar em vez de cortar de forma limpa, a superfície endurece e as passagens subsequentes tornam-se muito mais difíceis. O desgaste da ferramenta acelera e o controle dimensional é prejudicado. Esta é a principal razão pela qual o fresamento CNC de aço inoxidável requer mais disciplina de processo do que o alumínio ou o aço-carbono.
Contramedidas práticas utilizadas em oficinas profissionais:
Ferramentas afiadas de metal duro revestidas com geometria positiva
Profundidade de corte adequada para que a ferramenta permaneça sob qualquer camada-reforçada pelo trabalho
Velocidades de corte controladas e avanços correspondentes à classe
Líquido refrigerante generoso e{0}}direcionado para remover o calor e limpar cavacos
Estratégias separadas de desbaste e acabamento para que o passe final remova apenas uma pequena e consistente quantidade de material
Essas práticas respondem à pergunta comum “Por que o aço inoxidável é difícil de usinar?” e transformar um material difícil em um processo controlável para usinagem de aço inoxidável 316L.
Limpeza, Rebarbação e Passivação
As peças médicas não podem sair da oficina com rebarbas, arestas vivas ou contaminação livre de ferro. Após a usinagem, as peças normalmente passam por:
Rebarbação completa (manual, escova ou fluxo abrasivo conforme apropriado)
Limpeza de precisão para remover fluidos e partículas de corte
Passivação química de acordo com ASTM A967 (métodos de ácido nítrico ou cítrico) para restaurar a camada passiva-rica em cromo e remover o ferro livre
ASTM A380 fornece orientação complementar sobre práticas de limpeza e descalcificação. A passivação adequada é o que evita as manchas de ferrugem que frequentemente aparecem após a limpeza ou esterilização quando o ferro livre é deixado na superfície. A embalagem deve então proteger a superfície limpa e passivada até que as peças cheguem ao cliente. Essas etapas não são{4}}negociáveis em fresamento CNC de aço inoxidável de alta-qualidade para uso médico.
Controle de qualidade e certificações para solicitar ao seu fornecedor
Uma fábrica séria de usinagem CNC médica deve ser capaz de fornecer:
Certificado ISO 13485 cujo escopo inclui explicitamente a usinagem CNC
Certificados de fábrica de materiais com números de calor para cada lote
Relatório-de inspeção do primeiro artigo (FAI) com dados dimensionais completos
CMM ou relatórios de medição equivalentes para recursos críticos
Certificado de conformidade e, quando necessário, registros do processo de passivação
De acordo com o Regulamento do Sistema de Gestão de Qualidade da FDA (QMSR), que entrou em vigor em fevereiro de 2026 e incorpora a ISO 13485:2016 como referência, esses elementos de controle de processo e rastreabilidade são esperados para fornecedores de componentes críticos. A usinagem CNC de dispositivos médicos não está completa sem a documentação que comprova que o processo está sob controle.
Peças médicas de aço inoxidável que passaram na inspeção
Um cliente de-equipamentos médicos precisava de uma série de componentes de aço inoxidável 316L com tolerâncias de encaixe rígidas, bordas-sem rebarbas e uma superfície passivada de maneira confiável. As primeiras amostras de um fornecedor anterior mostraram rebarbas residuais nos cantos internos e manchas superficiais intermitentes após a limpeza. As peças eram típicas de muitas interfaces funcionais de peças médicas fresadas CNC que precisavam ser fechadas de forma limpa, além de superfícies que seriam desinfetadas repetidamente.
O fabricante selecionado de fresamento CNC de aço inoxidável revisou os desenhos, ajustou a sequência de usinagem para melhorar o escoamento de cavacos e a qualidade da aresta, aplicou uma estratégia de acabamento controlada para usinagem de aço inoxidável 316L e realizou passivação de acordo com ASTM A967 com documentação de apoio. Certificados completos de materiais e relatórios CMM de primeiro artigo foram fornecidos. Depois que o processo foi bloqueado, os lotes subsequentes atenderam aos requisitos dimensionais, de superfície e de limpeza sem rejeições repetidas. O projeto demonstrou por que tratar o fresamento CNC de aço inoxidável para uso médico como um processo controlado e documentado evita as fontes mais comuns de rejeição.
(Quantidades exatas e valores de rendimento medidos são omitidos porque dados específicos do projeto não foram fornecidos para publicação.)
Como escolher o fornecedor certo
Use esta pequena lista de verificação ao avaliar fornecedores de serviços médicos de usinagem CNC:
O escopo da ISO 13485 cobre explicitamente a usinagem CNC
Certificados de materiais com rastreabilidade de{0}lote térmico são padrão
O primeiro-artigo e os relatórios do CMM são fornecidos sem solicitação extra
Os processos de rebarbação, limpeza e passivação são definidos e documentados
A loja pode lidar com quantidades de protótipos e peças médicas de aço inoxidável no atacado
O feedback do DFM é oferecido antes do início da produção
A comunicação é clara e técnica, e não puramente comercial
Um pedido experimental curto com documentação completa continua sendo o filtro final mais confiável. Trabalhar com um fornecedor genuíno de usinagem CNC médica personalizada ou uma fábrica de usinagem CNC médica reduz o risco de problemas dimensionais, de superfície e de limpeza que normalmente atrasam os projetos. Capacidade consistente em usinagem CNC de dispositivos médicos e fresamento CNC de aço inoxidável é o que separa parceiros confiáveis daqueles que criam problemas de qualidade posteriores.
Perguntas frequentes
P: Qual aço inoxidável é melhor para peças de dispositivos médicos?
R: Para a maioria dos-componentes não implantáveis, o 316L devidamente certificado é o padrão prático devido à sua resistência à corrosão após a passivação.. 17-4 O PH é escolhido quando maior resistência ou dureza são necessárias. As aplicações de implantes geralmente especificam o material ASTM F138/ISO 5832-1 (316LVM).
P: O 316L é realmente necessário para uso médico?
R: Para peças que passarão por limpeza, desinfecção ou esterilização repetidas, o 316L com baixo-carbono é fortemente preferido em relação ao 316 padrão devido à sua melhor resistência à corrosão intergranular. Sempre solicite o certificado da usina ao especificar Usinagem de Aço Inoxidável 316L.
P: Que tolerância você pode manter em peças médicas de aço inoxidável?
R: Os recursos críticos são rotineiramente mantidos em ±0,02 mm ou ±0,01 mm em equipamentos modernos quando o processo é controlado. Tolerâncias mais restritas são possíveis, mas aumentam os custos; eles devem ser aplicados apenas quando a função os exigir.
P: As peças médicas precisam de passivação?
R: Sim, em quase todos os casos. A passivação conforme ASTM A967 remove o ferro livre e restaura a camada passiva de óxido de cromo, reduzindo bastante o risco de corrosão da superfície após a limpeza ou esterilização.
P: Quais certificações um fornecedor deve ter?
R: ISO 13485 com usinagem CNC explicitamente no escopo é a expectativa básica. Relatórios de inspeção de apoio, certificados de materiais e registros de processos são igualmente importantes para qualquer parceiro sério de usinagem CNC de dispositivos médicos.
P: Posso encomendar pequenos lotes antes de ir para o volume de atacado?
R: Sim. A maioria das lojas competentes aceita pedidos de protótipos e de baixo{1}}volume, portanto, a forma, o ajuste, o acabamento e a documentação podem ser verificados antes de escalar para peças médicas de aço inoxidável no atacado.
A diferença entre um lote rejeitado e um projeto tranquilo geralmente está nos requisitos que foram (ou não) verificados antes do pedido ser feito. Especificações claras de material, tolerâncias realistas, acabamento superficial controlado, passivação adequada e documentação completa transformam a fresagem CNC em aço inoxidável de peças de dispositivos médicos em um processo previsível. Envie seus desenhos para uma revisão prática-a maioria dos parceiros profissionais responderá dentro de 24 horas com preços e feedback específico sobre materiais, tolerância, acabamento e riscos de documentação.